Сантехнические уплотнительные материалы и оборудование для сварки полипропиленовых труб: руководство по выбору и монтажу
Современные сантехнические уплотнительные материалы и профессиональное оборудование для сварки полипропиленовых труб образуют основу для создания надежных, герметичных и долговечных инженерных коммуникаций. Качественная сборка трубопроводов водоснабжения и отопления требует строгого соблюдения технологий соединения элементов, будь то резьбовые узлы или неразъемные раструбные...
Сантехнические уплотнительные материалы и оборудование для сварки полипропиленовых труб: руководство по выбору и монтажу
Современные сантехнические уплотнительные материалы и профессиональное оборудование для сварки полипропиленовых труб образуют основу для создания надежных, герметичных и долговечных инженерных коммуникаций. Качественная сборка трубопроводов водоснабжения и отопления требует строгого соблюдения технологий соединения элементов, будь то резьбовые узлы или неразъемные раструбные стыки. Использование специализированных уплотнителей и проверенных сварочных аппаратов гарантирует защиту от протечек и аварийных ситуаций на протяжении десятков лет эксплуатационного срока.
В данном экспертном обзоре подробно рассмотрены ключевые технические параметры герметиков, классификация уплотнительных волокон и нитей, а также конструктивные особенности сварочных утюгов. Вы узнаете о правилах подбора расходных материалов под конкретные условия давления и температуры, получите пошаговые инструкции по сборке резьбы и пайке полипропилена, а также проанализируете сравнительные таблицы характеристик для принятия верного решения при ремонте или монтаже с нуля.
Назначение и область применения уплотнителей и сварочного оборудования
Создание безаварийных магистралей водоснабжения, отопления и технологических трубопроводов базируется на двух ключевых задачах: качественном уплотнении резьбовых сопряжений и формировании монолитных соединений полимерных труб. Качественный герметик для сантехники предохраняет микрозазоры резьбы от просачивания жидких и газообразных сред под влиянием гидравлических ударов и суточных колебаний температуры. В свою очередь, оборудование для сварки полипропиленовых труб обеспечивает термическую диффузию материала, превращая фитинг и трубу в единую неразъемную структуру с прочностью, не уступающей самому трубопроводу.
Роль герметизации в системах водоснабжения и отопления
Резьбовые соединения металлических и комбинированных фитингов являются наиболее уязвимыми участками любой гидравлической системы. Из-за погрешностей нарезки резьбы и теплового расширения металла между витками всегда остаются микроскопические зазоры. Качественные уплотнительные материалы для труб отопления компенсируют эти зазоры, выдерживая постоянный нагрев до +120°C и давление до 16 бар. Без использования специализированных составов или волокон монтаж кранов, сгонов и смесителей неминуемо приведет к постепенному разгерметизированию и подтеканию рабочей среды.
Сфера применения сварочного оборудования для термопластов
При прокладке магистралей из рандом-сополимера полипропилена (PPR) механические обжимные методы уступили место раструбной термической сварке. Специализированный сварочный аппарат для полипропиленовых труб нагревает наружную поверхность трубы и внутреннюю стенку фитинга до температуры плавления полимера. После соединения расплавленные слои перемешиваются на молекулярном уровне, образуя цельный шов. Эта технология востребована при монтаже стояков холодного и горячего водоснабжения, разводке радиаторного отопления, устройстве водяного теплого пола и прокладке сжатого воздуха на промышленных объектах.
Ключевые технические характеристики и эксплуатационные параметры
При подборе материалов для герметизации и оборудования для термической сборки инженерных сетей инженерный расчет опирается на ряд жестких технических критериев. Неправильный выбор уплотнительного состава или нехватка мощности сварочного инструмента критически снижают надежность всей системы. Грамотный учет рабочих температур, предельного давления и точности нагрева позволяет собрать коммуникации, рассчитанные на десятилетия непрерывной работы.
Рабочая температура и термостойкость
Термостойкость уплотнительных материалов определяет их способность сохранять эластичность и адгезию к металлу при длительном воздействии горячей воды или теплоносителя. Традиционный сантехнический лен для резьбовых соединений без защитной пропитки обугливается и сохнет при температуре выше +90°C, тогда как фторопластовая фум лента для водопровода выдерживает нагрев от -60°C до +200°C. Анаэробные гели и синтетические нити обладают рабочим диапазоном от -50°C до +150°C, что полностью перекрывает потребности бытовых систем отопления и ГВС.
Предельное давление и химическая стойкость
Способность выдерживать скачки давления в сети — ключевой фактор безопасности. Качественная сантехническая нить для резьбы выдерживает опрессовочное давление до 30 бар, а полимеризованный анаэробный герметик для сантехники способен удерживать до 40 бар, что превосходит прочность самих металлических фитингов. Важным параметром является и стойкость к химическим добавкам: незамерзающим антифризам на основе этиленгликоля или пропиленгликоля, которые способны растворять обычные силиконовые составы и вымывать незащищенную паклю.
Мощность и точность терморегуляции сварочных аппаратов
Главная характеристика, которой обладает паяльник для полипропиленовых труб, — это электрическая мощность нагревательного элемента. Для работы с трубами диаметром 20-32 мм достаточно прибора мощностью 800-1000 Вт, тогда как для диаметров 50-110 мм потребуется инструмент от 1500 Вт до 2000 Вт. Не менее важна точность поддерживаемой температуры: качественное уплотнение резьбовых соединений требует идеальных стыков, а для полипропилена эталонная температура нагрева составляет строго 260°C с погрешностью не более ±5°C.
Ниже представлена сравнительная таблица основных параметров распространенных уплотнительных средств, применяемых при сборке сантехнических систем.
Материал уплотнения
Диапазон температур
Макс. давление
Возможность юстировки
Устойчивость к антифризам
Сантехнический лен с пастой
до +120°C
до 16 бар
Да (до 45°)
Умеренная
ФУМ-лента
от -60°C до +200°C
до 20 бар
Нет (течет при откручивании)
Высокая
Сантехническая нить
от -50°C до +130°C
до 30 бар
Да (до 180°)
Высокая
Анаэробный гель
от -55°C до +150°C
до 40 бар и выше
Нет (до застывания)
Абсолютная
Классификация герметизирующих средств и аппаратов для сварки
Разнообразие монтажных задач требует четкого понимания конструктивных различий между различными типами уплотнителей и паяльного оборудования. Для каждого узла водопроводной сети существует оптимальный набор материалов, определяемый материалом резьбы, качеством ее нарезки и условиями последующей эксплуатации.
Волокнистые и ленточные уплотнители резьбы
Классическая комбинация — это чесаный льняной волоконный материал и специальная уплотнительная паста для сантехнического льна. Лён набухает при контакте с водой, дополнительно перекрывая возможные микропротечки, а паста защищает органические волокна от гниения и предотвращает коррозию металлической резьбы. Фторопластовый уплотнительный материал (ФУМ) представляет собой тонкую деформируемую ленту, идеальную для точных латунных и пластиковых резьб, однако требующую высокой чистоты поверхности витков.
Жидкие составы и анаэробные гели
Современной альтернативой моткам является жидкий силиконовый герметик для сантехники и полимеризующиеся анаэробные смолы. Анаэробные гели остаются жидкими при контакте с кислородом воздуха, но мгновенно полимеризуются внутри узкого зазора между металлическими витками резьбы в отсутствие воздуха. Они образуют высокопрочную пластмассу, заменяющую традиционную паковку. При этом силиконовые составы чаще применяются для уплотнения фланцев, санфаянса, чаш и стыков канализационных труб.
Типы аппаратов для муфтовой сварки полипропиленовых труб
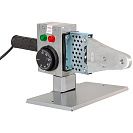
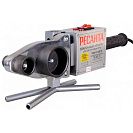
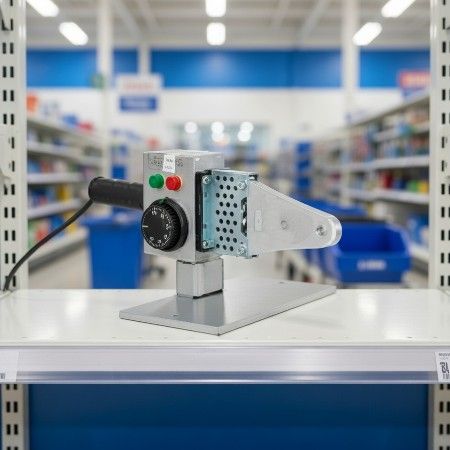
Инструмент для термической сборки полипропилена делится на две крупные группы по форме нагревательного дорна. Выясняя, чем герметизировать резьбу сантехники и соединять полипропиленовые магистрали, мастера выбирают между мечевидными (плоскими) и цилиндрическими аппаратами. Мечевидные паяльники оснащены массивной плитой с отверстиями под болтовые насадки, а цилиндрические используют стержневые хомутовые насадки для паяльника полипропиленовых труб, что делает их компактнее при работе в стесненных условиях ниш и штраб.
В следующей таблице приведено подробное сопоставление двух основных конструкций паяльников для пластиковых трубопроводов.
Критерий сравнения
Мечевидный (плоский) паяльник
Цилиндрический (стержневой) паяльник
Форма нагревателя
Плоская плита в виде меча
Компактный цилиндрический стержень
Крепление насадок
Болтовое через отверстия в плите
Зажимные хомуты с фиксацией на стержне
Одновременных насадок
От 2 до 3 пар одновременно
От 1 до 2 пар вдоль стержня
Удобство в узких местах
Ограничено размером плиты
Высокое благодаря малому диаметру
Основное назначение
Универсальный монтаж на верстаке и полу
Монтаж стояков и ремонт в нишах
Преимущества и недостатки систем уплотнения и пайки
Каждая технология сборки и герметизации сантехнических узлов обладает своими сильными и слабыми сторонами. Понимание этих особенностей помогает грамотно комбинировать материалы при проектировании и монтаже инженерных систем.
Преимущества
Высокая надежность: Правильно выполненная сварка полипропиленовых труб своими руками создает монолитное соединение, исключающее протечки на весь срок службы.
Долговечность материалов: Фторопласт, анаэробные гели и полипропилен не подвержены коррозии, биологическому разложению и зарастанию отложениями.
Возможность регулировки: Использование нити или льна с пастой позволяет откручивать фитинг назад на угол до 180° без потери герметичности.
Скорость проведения работ: Анаэробные гели и современные паяльники позволяют собирать сложные узлы за считанные минуты.
Недостатки
Чувствительность к чистоте: Анаэробный герметик и ФУМ-лента требуют идеального обезжиривания и очистки резьбы от грязи и ржавчины.
Требование к квалификации: Нарушение технологии нагрева при пайке ведет к заужению внутреннего диаметра трубы или недогреву шва.
Сложность демонтажа: Разборка узлов на анаэробных гелях высокой прочности требует обязательного прогрева строительным феном.
Как выбрать уплотнители и паяльник для полипропиленовых труб
Грамотный выбор сантехнических расходников и сварочного оборудования избавляет от необходимости повторного ремонта и гарантирует соответствие характеристик оборудования условиям эксплуатации. Внимание следует уделять не только параметрам труб, но и условиям проведения монтажных работ.
Подбор уплотнителя под тип рабочей среды и диаметр резьбы
Выбирая, какой уплотнитель лучше для горячей воды и систем отопления, отталкивайтесь от диаметра и состояния резьбы. Для старых металлических труб с поврежденной или неглубокой резьбой диаметром от 1 дюйма идеален лен с пастой: волокна заполнят любые неровности. Для новых латунных фитингов диаметром 1/2 и 3/4 дюйма отлично подойдет полимерная нить или анаэробный гель средней фиксации. ФУМ-ленту целесообразно применять на мелкой резьбе и при монтаже пластиковых элементов, где чрезмерное натяжение льна может разорвать корпус фитинга.
Как выбрать сварочный утюг для бытовых и профессиональных задач
Решая проблему, как выбрать паяльник для пластиковых труб, определите объем и периодичность работ. Для разового ремонта в квартире подойдет мечевидный комплект мощностью 800-1000 Вт с базовым набором парных насадок популярных диаметров (20, 25, 32 мм). Для профессиональной ежедневной работы рекомендуется выбирать стержневой паяльник с микропроцессорным терморегулятором, тефлоновым покрытием насадок повышенной прочности и мощностью не менее 1500 Вт.
Технология монтажа, правила пайки и распространенные ошибки
Качество конечного соединения на 90% зависит от соблюдения регламента монтажных работ. Даже самый дорогой материал и профессиональный инструмент не защитят от протечки при нарушении базовых правил паковки и термической обработки.
Пошаговый алгоритм намотки льна, ФУМ-ленты и нити
Для надежной паковки резьбы льном сначала сделайте насечки на витках пассатижами или напильником, чтобы волокна не прокручивались. Затем аккуратно намотайте ровную прядь льна по ходу резьбы (по часовой стрелке для правой резьбы), начиная от края фитинга. Равномерно нанесите уплотнительную пасту и закрутите соединение ключом. Отвечая на частый вопрос мастеров, как правильно мотать фум ленту на резьбу, отметим: ленту наматывают с небольшим натяжением строго по ходу резьбы в 10-15 слоев (в зависимости от толщины ленты и зазора), плотно вдавливая ее в витки.
Инструкция по сварке полипропиленовых труб и насадок
Качественная герметизация стыков полипропиленовых труб требует соблюдения временных интервалов. Отрежьте трубу специальным труборезом под прямым углом, очистите торец от заусенцев. Нагрейте паяльник до 260°C. Одновременно надвиньте фитинг на дорн и вставьте трубу в гильзу насадки без прокручивания. Выдержите время нагрева, после чего быстро соедините детали и зафиксируйте их без вращения на время охлаждения.
В таблице ниже приведены стандартизированные технологические паузы для сварки PPR-труб при температуре окружающего воздуха +20°C.
Диаметр трубы (мм)
Глубина сварки (мм)
Время нагрева (сек)
Время соединения (сек)
Время охлаждения (мин)
20
14
5
4
2
25
15
7
4
2
32
17
8
6
4
40
18
12
6
4
50
20
18
8
6
Распространенные ошибки при герметизации и раструбной пайке
Главная причина, почему течет резьбовое соединение после паковки, — это недостаточный объем уплотнительного материала или поворот фитинга против хода резьбы при использовании ФУМ-ленты. При работе с полипропиленом опасен как недогрев (приводит к холодному стыку и протечке), так и перегрев трубы. Превышение норматива, определяющего время нагрева полипропиленовых труб при сварке, вызывает оплавление внутреннего грата и критическое заужение проходного сечения трубы, что нарушает циркуляцию воды в системе.
Заключение
Грамотный подбор сантехнических уплотнительных материалов и сварочного оборудования является фундаментом надежности любых инженерных сетей. Использование современных полимерных нитей, анаэробных гелей и качественной ФУМ-ленты в сочетании с традиционным льном позволяет решить любую задачу по герметизации резьбовых узлов как в бытовом водопроводе, так и в высоконагруженных системах отопления.
Соблюдение технологий раструбной сварки полипропиленовых труб, точная выдержка температуры нагрева в 260°C и строгое следование временным интервалам гарантируют получение монолитных и долговечных соединений. Инвестиции в надежный сварочный инструмент и качественные уплотнители полностью оправдывают себя многолетней безаварийной эксплуатацией сантехнического оборудования.
Часто задаваемые вопросы (FAQ)
Какой уплотнитель лучше использовать для горячей воды и отопления?
Для систем горячего водоснабжения и отопления наилучшие результаты показывают сантехническая нить, анаэробный герметик или традиционный лен, обработанный специальной уплотнительной пастой. Эти материалы легко выдерживают постоянные температурные расширения и нагрев до +120°C без потери герметичности. ФУМ-ленту в высокотемпературных контурах использовать не рекомендуется из-за риска ее постепенного утончения при температурных подвижках металлической резьбы.
Нужно ли использовать пасту вместе с ФУМ-лентой?
Нет, использовать уплотнительную пасту вместе с ФУМ-лентой не требуется и даже вредно. Фторопластовая лента сама по себе является самосмазывающимся деформируемым материалом, который отлично заполняет микрозазоры резьбы под давлением. Добавление органических паст или герметиков ухудшает сцепление фторопласта с металлом и может привести к сползанию ленты с витков при закручивании фитинга.
Чем размягчить анаэробный герметик при демонтаже резьбового соединения?
Для разборки резьбового узла, собранного на анаэробный гель высокой прочности, соединение необходимо равномерно прогреть строительным феном до температуры +150…+200°C. При таком нагреве полимерная сетка состава размягчается и разрушается, что позволяет без труда раскрутить фитинг обычным сантехническим ключом без риска повреждения резьбы.
Какая температура считается эталонной для пайки полипропиленовых труб?
Эталонная температура нагрева рабочего органа паяльника для любых полипропиленовых труб (PPR) составляет строго 260°C. При этой температуре полимер переходит в необходимое вязкотекучее состояние для взаимной диффузии деталей. Отклонение температуры более чем на 10°C в меньшую сторону приводит к непровару, а в большую — к деструкции пластика и перекрытию внутреннего просвета трубы.
Почему течет резьбовое соединение сразу после паковки?
Протечка резьбы после сборки обычно возникает из-за трех основных причин: недостаточного количества уплотнительного материала, юстировки (поворота назад) фитинга при намотанной ФУМ-ленте, или отсутствия насечек на резьбе, из-за чего лен соскользнул при закручивании. Также причиной может быть нанесение анаэробного герметика на грязную или замасленную резьбу без предварительного обезжиривания.
Можно ли паять полипропиленовые трубы, если в них осталась вода?
Категорически нельзя паять полипропиленовые трубы при наличии воды в зоне нагрева. Закипающая вода моментально охлаждает насадку паяльника и сам пластик, а образующийся пар выдувает свищи в размягченном полимере. Перед началом сварки сварочная зона должна быть абсолютно сухой и очищенной от влаги и грязи.
```
Подробнее
Интернет-магазин Alterra – широкий ассортимент товаров из категории Инструмент сантехнический по низким ценам
Выбрать и купить по низким ценам товары из категории Инструмент сантехнический в интернет-магазине вам поможет информация по размеру, весу, ценам, фото и другим характеристикам в каталоге товаров. Качественный товар реализуется оптом и в розницу. Вы можете заказать товары из категории Инструмент сантехнический онлайн с быстрой доставкой по Алтайскому краю (Алейск, Алтайское, Барнаул, Белокуриха, Бийск, Благовещенка, Волчиха, Горняк, Завьялово, Заринск, ЗАТО Сибирский, Змеиногорск, Калманка, Камень-на-Оби, Контошино, Кулунда, Мамонтово, Михайловское, Новоалтайск, Образцовка, Павловск, Полковниково, Поспелиха, Ребриха, Рубцовск, Славгород, Смоленское, Тальменка, Чистюнька, Шадрино, Шипуново, Южный, Яровое) и Республике Алтай (Акташ, Берёзовка, Горно-Алтайск, Кош-Агач, Кызыл-Озёк, Майма, Онгудай, Турочак, Улаган, Усть-Кан, Усть-Кокса, Усть-Сема, Чемал, Шебалино) или посетить один из наших торговых комплексов в Барнауле, Новоалтайске, Бийске, Майме. Товары из категории Инструмент сантехнический можно купить наличным или безналичным расчетом либо оформить кредит.